伊藤園と王子ホールディングスが、工場で使用したポリエチレン付クラフト袋から紙繊維を回収し、リーフ製品用段ボールの原料に戻す取り組みを開始。技術面の条件や品質管理、回収物流、企業が循環型包装を導入する際の実務上の判断軸を解説します。
ニュースの概要

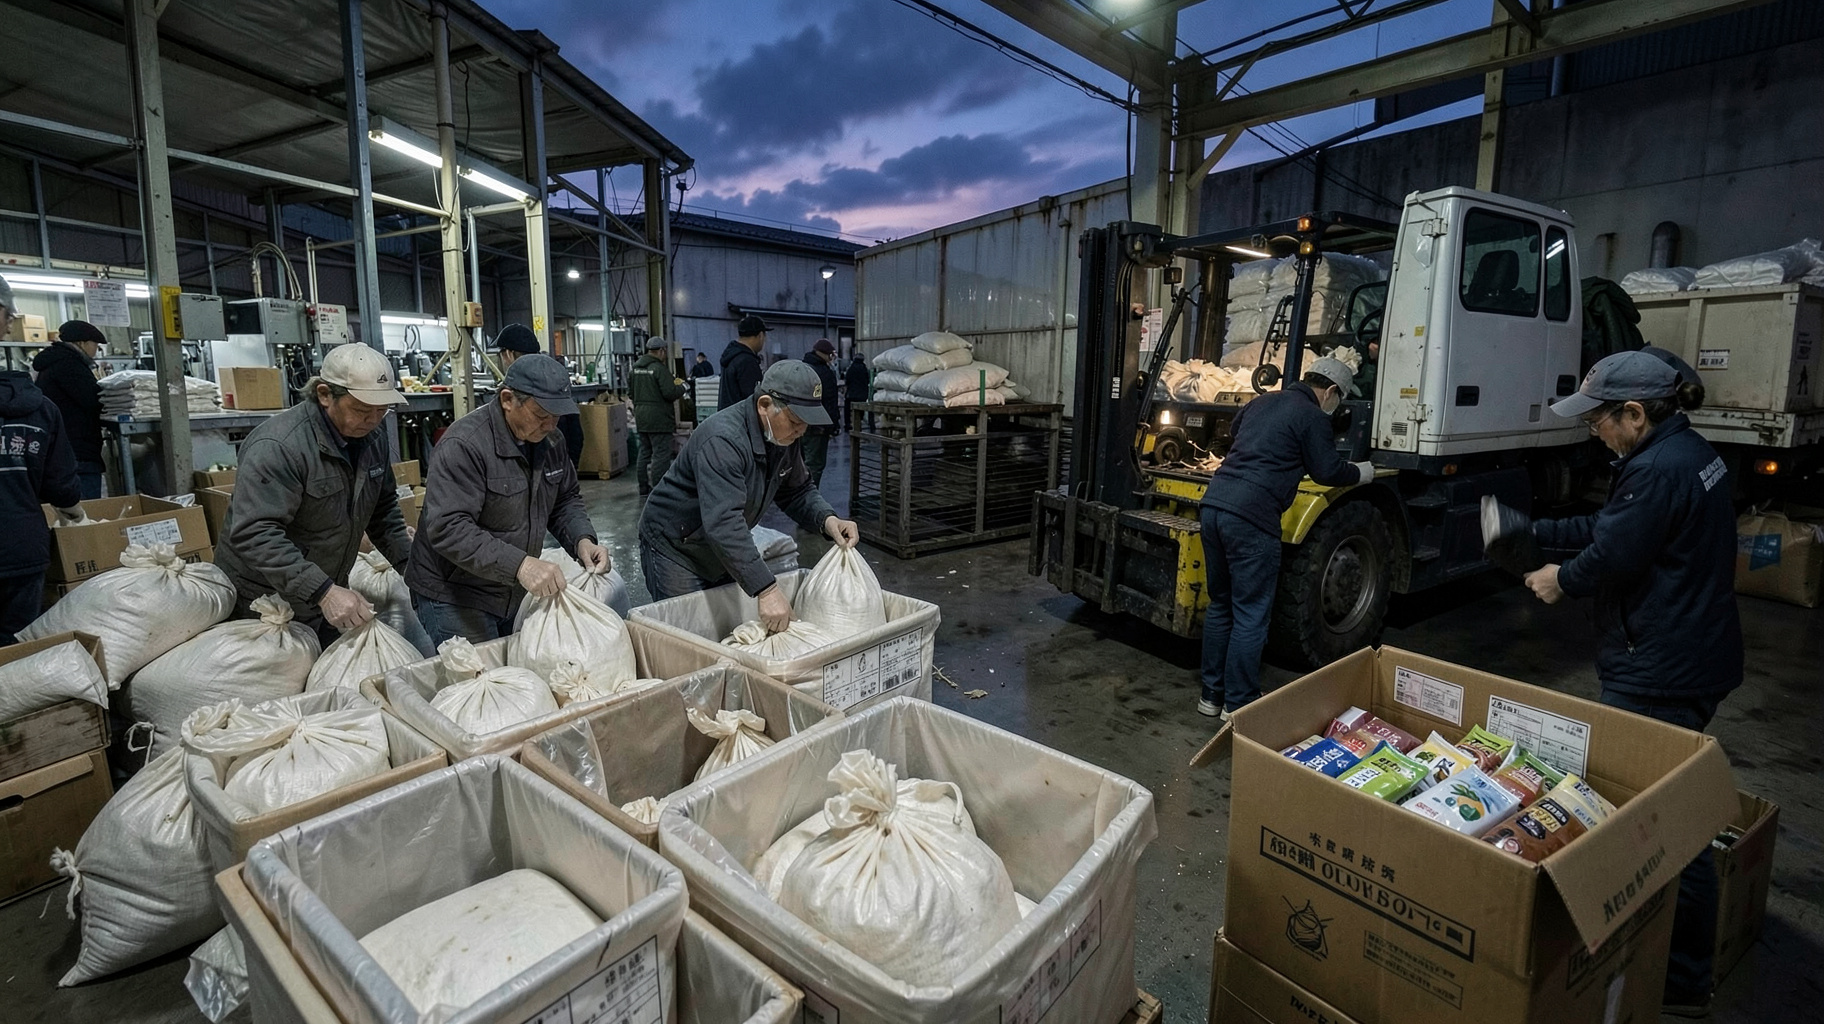
伊藤園と王子ホールディングスは、伊藤園の工場で使用済みとなったポリエチレン加工のクラフト袋を回収し、紙繊維を段ボール原紙の一部として再利用する取り組みを9月から始めました。再生した原料は、伊藤園の茶葉製品を梱包する段ボールに使われます。包装材を処分して終わりにせず、使った場所に近い供給網の中で次の包装へ戻す点が特徴です。異素材を貼り合わせた袋を対象に、回収、分離、原料化、製品への再投入までをつなぐ事例として、工場内の資源循環を実務に落とし込む動きといえます。
引用元: 伊藤園と王子HD、使用済み包装材を段ボール原料に再資源化(AFPBB News)
分析・見解
工場から段ボールへ戻す循環が持つ意味
今回の取り組みの要点は、包装材を回収するだけでなく、再生した紙繊維の使い道まで定めていることだ。伊藤園の工場で使われた袋が、同社のリーフ製品を運ぶ段ボールの原料に戻る。回収元と再利用先が同じ供給網にあるため、資源の行き先を追いやすく、運送や調整の設計もしやすい。廃棄物を減らす施策を、調達や包装の運用に結び付けた点に価値がある。
ポリエチレン付きの紙袋は分離と品質管理が要
対象の袋は紙だけでなく、ポリエチレンが貼り合わされている。紙繊維を再利用するには、異素材が混ざることによる紙質への影響を抑えなければならない。袋の汚れや水分、異物の混入も、回収後の処理や原紙の品質を左右する。どの程度の割合で再生繊維を配合できるか、段ボールの強度や加工性を満たせるかを確かめながら、回収物の状態と製造条件を管理する必要がある。
回収しやすい工場内の流れが採算を左右する
工場で発生する包装材は、家庭から出る容器包装と比べ、排出場所や材質を把握しやすい。使用済み袋を種類ごとに分けて保管し、一定量をまとめて運べるため、回収の手間を抑えやすい。一方、対象量が少ない拠点では、選別や保管、輸送の費用が再生原料の価値を上回ることもある。処理技術だけでなく、発生量、回収頻度、輸送距離を一体で設計することが継続の条件となる。
再生材の価値は削減量と供給の安定で測る
再生原料の採用は、環境面の効果だけでは評価しきれない。新しい紙原料の使用量や廃棄量をどれだけ減らせたかに加え、再生材の品質が安定し、必要な時期に供給できるかが重要だ。今後は回収量、再生繊維の配合率、製品の品質、輸送を含む費用を継続して把握し、数字で成果を示すことが求められる。さらに、段ボールへの再利用で品質を保てる設計が確立すれば、同様の複合袋を使う食品工場にも応用の余地が広がる。
ビジネスへの影響
対象包装材の量と行き先を先に確かめる
導入を検討する企業は、まず工場ごとに包装材の材質、使用量、汚れ方、排出場所を記録したい。品名だけで分類せず、紙と樹脂の貼り合わせ構造や、内容物が付着する工程も確認する。次に、再生原料を受け入れる製紙会社や包装材供給元と、求める品質、最低回収量、受け渡し方法をすり合わせる。回収してから用途を探すのではなく、使い道と受入条件を先に定めることが、試験費用や保管負担の無駄を減らす。
費用と環境効果を同じ単位で比べる
比較対象は廃棄費だけではない。分別作業、保管場所、圧縮や梱包、輸送、再生処理、品質確認にかかる費用を合算し、新材を使う場合と照らし合わせる。効果の指標には、回収重量だけでなく、再生原料として実際に使われた量、廃棄削減量、輸送距離を含める。小規模な試行では対象を一つの工場と一種類の袋に絞り、品質と費用を確認してから拠点を増やすとよい。取引先との役割分担や、異物混入時の扱いも事前に決めておけば、現場任せの運用を避けられる。