伊藤園と王子ホールディングスが始めた、ポリエチレン付きクラフト袋を段ボール原料へ戻す実証を解説。年間約20トンの再資源化が持つ意味、分別・品質・回収設計の要点、企業が循環型包装を事業に組み込む際の判断材料を整理します。
ニュースの概要

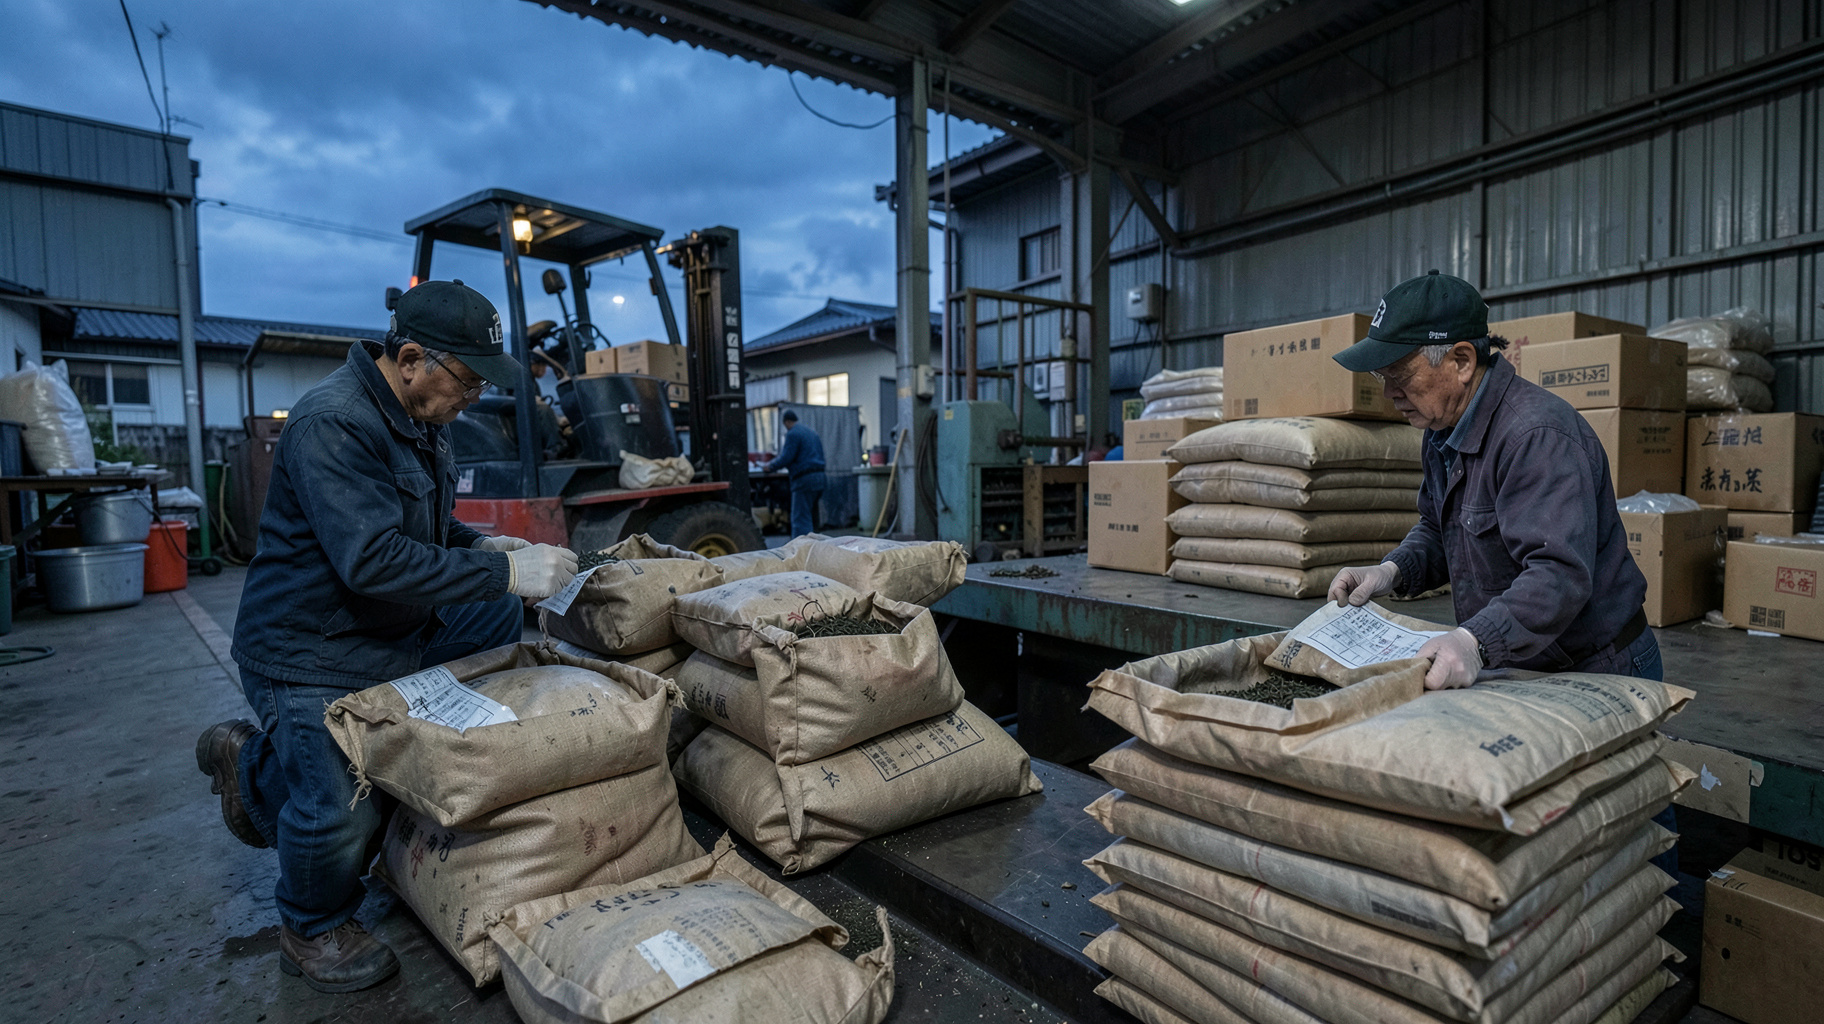
伊藤園と王子ホールディングスは、静岡工場で茶葉の輸送に使ったポリエチレン付きクラフト袋を回収し、リーフ製品向け段ボールの原料に再生する実証を始めました。紙と樹脂が貼り合わされた袋は、素材ごとの分離が難しく、従来は焼却処分されていました。王子グループの再生技術「Renewa」で紙繊維を取り出し、年間約20トンに及ぶ使用済み袋を再び資源として活用します。廃棄量を減らすだけでなく、製品の輸送に使った資材を自社製品の包装へ戻す循環を検証する取り組みです。
引用元: 伊藤園と王子HD、使用済み包装材を段ボール原料へ再資源化する循環型包装の実証を開始(Oji Holdings / 環境ビジネス)
分析・見解
紙と樹脂が重なった袋を再生できる意味
今回の要点は、単に紙袋を再利用することではない。ポリエチレンを貼ったクラフト袋は、紙だけの古紙と異なり、通常の回収工程に混ぜにくい。樹脂が繊維の回収を妨げ、異物や品質のばらつきにつながるためだ。これまで焼却していた複合素材から紙繊維を取り出せれば、廃棄物として扱われていた資材に新たな用途が生まれる。
再生先が段ボールである点も現実的だ。段ボールは輸送・保管に広く使われ、一定の量を継続的に必要とする。高い白さや細かな印刷適性が求められる紙より、回収繊維を受け入れやすい用途を選ぶことで、再生材の品質条件と実際の需要を合わせやすくなる。
年間約20トンを循環させるには回収工程の設計が鍵
年間約20トンという規模は、全社の資源循環を完成させた数字ではなく、工程の成立性を測る出発点と見るべきだ。工場で袋をどのように分け、保管し、再生拠点へ運ぶか。中身の残留や濡れ、異なる包装材の混入が再生歩留まりにどう影響するか。実証では、再生技術だけでなく、発生場所から原料化までの運用を一体で検証する必要がある。
回収の手間や輸送距離が大きければ、焼却を減らしても費用や環境負荷が別の場所で増える可能性がある。袋の圧縮・保管方法、回収頻度、再生後の品質確認を記録し、従来処理と比べることが重要だ。廃棄量だけでなく、回収に要した作業時間や再生可能な繊維の割合まで測れば、拡大判断の根拠になる。
包装材を自社の資源として捉え直す
この取り組みには、原料調達と廃棄処理を別々に管理しない利点がある。茶葉の輸送に使った袋を、リーフ製品の段ボールへ戻せれば、資材の流れを社内の複数工程にまたがって把握できる。再生原料の使用量を増やすことは、将来の資源価格や供給変動への備えにもなり得る。ただし、再生繊維を使えば新品原料を必ず同量置き換えられるわけではない。品質規格や配合率の確認が欠かせない。
独自の視点として重要なのは、包装設計を「使った後」だけでなく「次の用途」から逆算することだ。回収できる袋を選ぶ、識別表示をそろえる、排出場所を限定する。こうした設計が先にあれば、再生技術の性能を生かしやすい。技術導入と同じくらい、調達部門・工場・資材会社が共通の仕様を持つことが循環の成否を左右する。
実証結果を他工場や別素材へ広げる条件
実証の次段階では、再生段ボールの品質、供給の安定性、総費用を継続して確かめることになる。段ボールの強度や加工性が既存品と同等であるか、再生繊維の配合を変えても製品用途に適合するかが確認点だ。結果が良好でも、工場ごとの袋の使用量や回収距離が違えば、同じ運用をそのまま移せるとは限らない。
他社が参照する際は、年間排出量だけでなく、袋の材質、使用後の状態、既存の処理先、再生材の受け皿を一緒に調べたい。今回の実証は、複合包装の再資源化を企業間連携で進める一例である。回収する企業と再生する企業、再生材を使う部門が需要と品質の条件を共有できれば、個別の試験を継続的な資源循環へ移す道筋が見えてくる。
ビジネスへの影響
工場ごとの廃棄量と処理費を先に見える化する
導入を検討する企業は、まず対象包装材の年間使用量と処理方法を工場単位で集計したい。今回の対象は年間約20トンだが、同じ量でも、発生場所が一か所に集まる場合と複数拠点に分散する場合では回収費用が異なる。材質構成、汚れや水分の有無、保管場所、既存の処理費を一覧にすれば、再資源化の候補を選びやすい。
次に、廃棄費の削減だけで採算を判断しないことが大切だ。分別や圧縮に必要な人手、保管場所、運搬費、再生材の購入価格まで含め、現行処理との総費用を比べる。再生先が遠い場合は、回収頻度を調整する、近隣の排出拠点をまとめるなど、物流設計が効果を左右する。
再生材の受け入れ条件を調達部門と先に決める
回収を始める前に、再生材を使う製品の品質基準を確認する。段ボールなら、必要な強度、寸法、加工条件、再生繊維を使える範囲を製造部門と資材調達部門が共有する。再生会社には、受け入れ可能な袋の材質や異物の許容範囲、最低回収量、納期を確認する。再生後の用途が決まらないまま集めると、保管在庫が増え、継続性を損ねる恐れがある。
実証では、廃棄量の減少に加えて、再生歩留まり、回収作業時間、再生材の品質、輸送を含む費用を測定項目にする。現場担当者の負担も記録し、作業手順を簡素化できるかを確かめたい。評価軸を事前に決めれば、短期の試験結果を工場展開の判断へ結び付けられる。
包装仕様と契約を循環利用に合わせて改める
効果が確認できた場合は、包装材の購入仕様に回収・再生条件を組み込む。例えば材質情報の表示、異素材の追加を避ける設計、納入業者による回収協力を調達条件にする方法がある。製造部門だけで決めず、品質保証、物流、環境担当、取引先を交えて、責任分担と費用負担を明確にすることが必要だ。
また、再生原料の利用量や廃棄削減量を社内で追跡できる形にする。環境面の成果を公表する場合は、対象範囲や算定方法を示し、回収量と実際に製品へ使われた量を区別する。数字の透明性は取引先の信頼につながり、次の包装材や工場へ取り組みを広げる際の共通基盤になる。